时间:2026-09-17 访问量:573
在制造业产品研发的早期阶段,如何快速、精准地验证外观与结构设计,是每个硬件团队都必须面对的课题。在辽宁,尤其是沈阳、大连等装备制造基础雄厚的地区,CNC钣金手板模型作为一种成熟的快速验证手段,被广泛应用于汽车零部件、工业控制柜、医疗设备外壳以及各类精密仪器的试制中。如果你正考虑用这种方式来推进项目,不妨先花几分钟,从技术顾问的视角,把它的底细摸清楚。
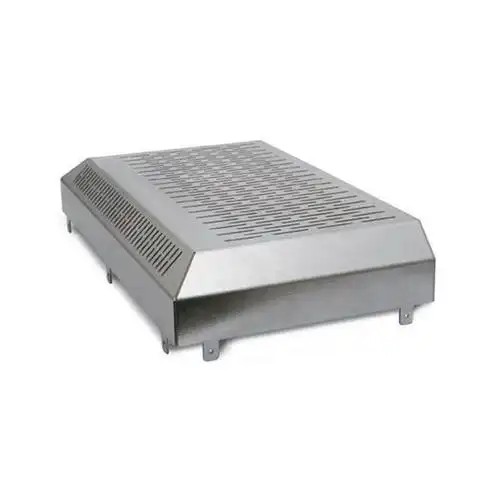
很多人容易把CNC手板和钣金手板混为一谈,其实在辽宁的供应链里,它们经常是组合使用的。CNC(计算机数控)加工负责的是那些需要高精度、复杂三维曲面的零件,比如一个带弧度的面板、一个异形的内部支架;而钣金手板则专注于用金属板材通过折弯、冲压、焊接等工艺成型的外壳类零件。
具体到钣金手板,典型流程是这样的:工程师先根据3D图纸展开钣金件,用激光切割或数控冲床在下料板材上切出外形和孔位,然后上折弯机按预定角度折弯,接着进行焊接、铆接或压铆螺母,最后做表面处理——喷粉、喷漆、阳极氧化或电镀。而CNC手板则多从整块铝板或塑料板上“雕刻”出形状,适合做那些钣金无法一次成型的复杂结构。辽宁不少手板厂能把这两者结合,比如外壳用钣金保证强度,内部复杂安装座用CNC加工,再组装成完整手板。
1. 材料真实性高,验证结果更接近量产状态
钣金手板通常直接用与量产一致的冷轧板、镀锌板、铝板或不锈钢板。你拿到的样品,在强度、刚性、电磁屏蔽性能、导热性上,和未来量产件几乎没差别。这一点是SLA光敏树脂3D打印无法比拟的——塑料手板一上螺丝就可能开裂,而钣金手板能直接装真元器件做跌落和震动测试。
2. 精度和一致性足以支撑功能测试
辽宁地区成熟的CNC钣金厂,折弯精度普遍能控制在±0.1mm到±0.2mm,激光切割的孔位精度可达±0.05mm。对于需要反复插拔的连接器孔、需要精密配合的导轨安装面,这个精度足够做装配干涉验证。而且同一批次多做几套,一致性很好,不会像手工敲打那样每件都不一样。
3. 表面处理选项丰富,外观评审不尴尬
钣金手板可以喷哑光漆、砂纹粉,可以做拉丝、阳极氧化,还能丝印或UV打印Logo。拿去给客户或领导看外观,不会因为表面粗糙而被质疑“这就是个临时模型”。在辽宁,很多工业设计公司正是看中这一点,用钣金手板做最终的设计冻结评审。
4. 供应链响应快,综合成本可控
辽宁尤其是沈阳和大连周边,聚集了一批做钣金加工和CNC加工的中小企业,竞争充分。一套中等复杂度的钣金手板,从图纸确认到交付,通常3到7个工作日就能完成,费用比开简易模具(比如临时冲压模)低得多,又比纯3D打印在功能验证上靠谱得多。对于小批量试制(比如10到50套),单件成本可以压到比较合理的区间。
1. 设计自由度受限于钣金工艺本身
钣金件再复杂,也逃不开“折弯半径”“最小孔边距”“折弯干涉”这些规矩。比如你想做一个封闭的球面外壳,钣金几乎做不到,只能拆成多片焊接,外观上会有焊缝。再比如内侧翻边如果太深,标准折弯模具根本下不去刀。所以如果你的产品形态非常有机、曲面连续,CNC加工整块铝可能更合适。
2. 批量一致性依赖人工,小作坊波动大
虽然CNC和激光切割是自动的,但折弯和焊接环节高度依赖师傅的手艺。辽宁有些小型手板厂设备老旧,折弯角度靠目测调整,导致同批手板装配时孔位对不上。如果你的项目对互换性要求极高,务必选择有数控折弯机和三坐标检测能力的供应商。
3. 单位成本高于3D打印,且减材浪费材料
一个巴掌大的钣金手板,材料费可能只占小头,但编程、换刀、折弯调试、表面处理分摊下来,单件报价往往在几百到上千元。相比之下,SLA打印同样尺寸可能只要几十到一百元。所以如果只是验证一个非受力外观件,且对表面质感要求不高,3D打印可能更划算。
4. 厚度和公差有物理极限
钣金手板常用厚度在0.5mm到3mm之间。太薄(比如0.3mm)容易在折弯时变形,太厚(比如6mm)则折弯机压力不够或回弹严重。另外,钣金件在厚度方向上的公差通常不如CNC铣削件,比如你要求一个安装面平面度0.05mm,钣金很难稳定达到,可能需要后续磨削。
什么时候优先选辽宁CNC钣金手板?
- 你的产品是机箱、机柜、控制盒、安装板、支架类,有明确的钣金折弯特征。
- 需要做真实的强度、散热、电磁兼容或跌落测试。
- 外观评审要求金属质感,且后续打算小批量试产。
- 项目预算中等,时间要求一周左右。
什么时候考虑其他方案?
- 纯外观验证、曲面复杂且无强度要求 → 选SLA或PolyJet 3D打印。
- 需要极高精度、复杂内流道或轻量化点阵结构 → 选CNC铝合金加工。
- 已经确定要大批量生产且愿意投入模具费 → 直接开简易模或正式模。
与辽宁供应商合作的标准流程(五步走):
1. 图纸确认:提供3D步进文件和2D展开图(注明折弯线、孔位公差、表面处理要求)。
2. 工艺评审:让工厂核对折弯顺序、刀具干涉、焊接变形风险,必要时调整设计。
3. 报价与排期:明确材料牌号、厚度、表面处理方式,确认是否含税含运。
4. 首件检验:收到手板后,用卡尺、塞尺或三坐标抽检关键尺寸,试装元器件。
5. 小批试制:首件通过后,再下10到50套的订单,验证批次一致性。
总结一句:辽宁的CNC钣金手板模型,强在“真实”和“功能验证”,弱在“造型自由度”和“超小批量经济性”。把它用在合适的场景里,它就是产品开发流程中性价比很高的一环;用错了地方,反而费钱费时。希望上面的拆解能帮你快速做出判断。
上一篇:cnc手板打样制造厂家
下一篇:福州3d打印手板

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。