时间:2026-09-15 访问量:361
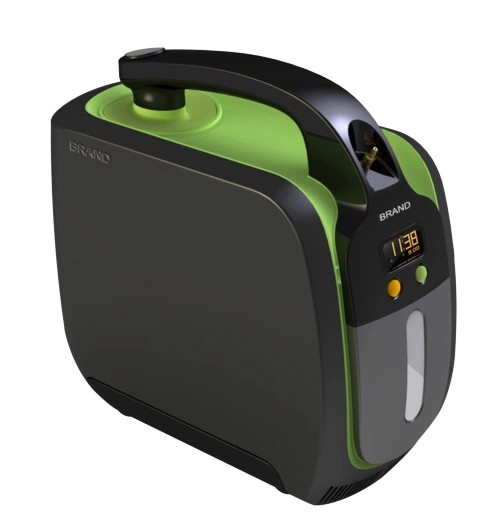
如果你刚接触产品开发,大概率会听到“CNC手板”这个词。简单说,它是一种用数控机床(CNC)直接切削、雕铣出实物样件的加工方式。和3D打印层层堆叠不同,CNC是“做减法”——从一整块金属或塑料毛坯上,把多余的材料一点点铣掉,最终得到你设计的形状。很多硬件团队在开模量产之前,都会用CNC手板来验证外观、结构和装配关系,所以它常被称作“原型验证的第一道关口”。
第一,材料选择几乎不受限。你可以用ABS、PC、PMMA、尼龙等工程塑料,也能直接上铝合金、不锈钢、黄铜甚至钛合金。这意味着CNC手板能做出和最终量产件力学性能、质感高度接近的样件,而3D打印在金属和工程塑料的致密度上往往差一截。
第二,精度和表面质量过硬。普通CNC手板的尺寸公差可以稳定控制在±0.05mm以内,高精度机床甚至能做到±0.02mm。配合打磨、喷砂、阳极氧化、电镀等后处理,表面粗糙度能达到Ra0.8甚至更低。对于需要滑动配合、卡扣连接或透明外观件的产品,这种精度是刚需。
第三,适合做功能测试。因为材料本身强度和韧性接近量产件,CNC手板可以直接拿去做跌落、防水、耐温、疲劳等测试。比如你设计一个电动工具的外壳,用铝合金CNC一个,就能真正装进电机和齿轮组跑起来,而很多光敏树脂3D打印件一拧螺丝就裂。
第四,灵活且交期短。不需要开钢模,改图后重新编程即可再次加工。通常单手板件3-5天能出货,复杂组装件一周左右。对于迭代频繁的研发阶段,这种速度比等模具快得多。
成本偏高。单件或小批量时,CNC是按小时计费的,加上编程、装夹、刀具损耗,一个巴掌大的铝合金手板报价可能几百到上千元。如果零件结构复杂、需要五轴联动或多次装夹,价格会更高。相比之下,3D打印在极小批量时更便宜。
其次,结构限制明显。CNC刀具是圆柱形的,无法加工内部直角、深窄槽、倒扣结构。比如一个内部有复杂随形冷却水路的零件,CNC基本做不出来。另外,薄壁件(小于0.5mm)在切削力下容易变形,需要留余量再慢慢修,效率很低。
第三,批量越大单价越不划算。CNC手板适合1-50件的小批量验证。一旦超过100件,单件成本下降有限,而注塑模具摊薄后单价会低得多。所以它天然是“原型工具”,不是量产手段。
建议选CNC手板的场景:你需要真实材料性能做功能测试;零件精度要求高、有配合公差;外观要求接近最终产品(比如要做阳极氧化、高光切边);或者你需要金属材质但不想等几个月开压铸模。
建议换其他方式的场景:结构极其复杂、有内部空腔或倒扣,优先考虑3D打印(SLA/DMLS);预算极低且只做外观展示,3D打印更划算;需要100件以上且材料是普通塑料,直接评估注塑或复模。
第一步,提供3D图纸(STEP/IGES格式最佳)和2D工程图,标注关键尺寸、公差、表面处理和材料。第二步,加工厂评估可制造性,反馈是否需要拆分零件或调整结构。第三步,报价和排期确认,通常按“编程+材料+机时+后处理”计价。第四步,开粗、精铣、钻孔、攻丝等多道工序,期间可能安排中途检验。第五步,后处理(打磨、喷油、氧化、丝印等)。第六步,质检报告和发货,建议你收到后先做装配验证和关键尺寸抽检。
一句话决策:如果你的核心诉求是“用接近量产的材料和精度,快速验证设计”,CNC手板是首选;如果更看重“复杂形状、极低成本或超快速度”,先考虑3D打印。两者互补,而不是互相替代。
上一篇:光明cnc手板制作
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。