时间:2026-09-15 访问量:459
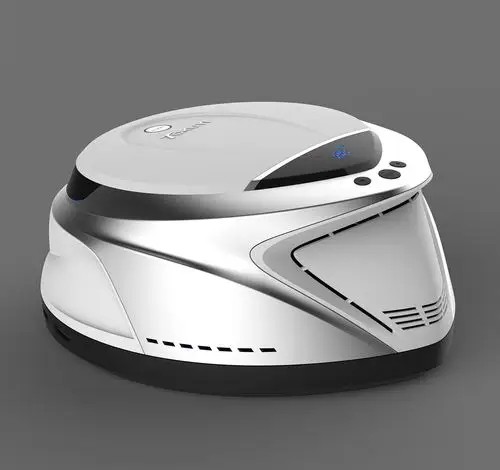
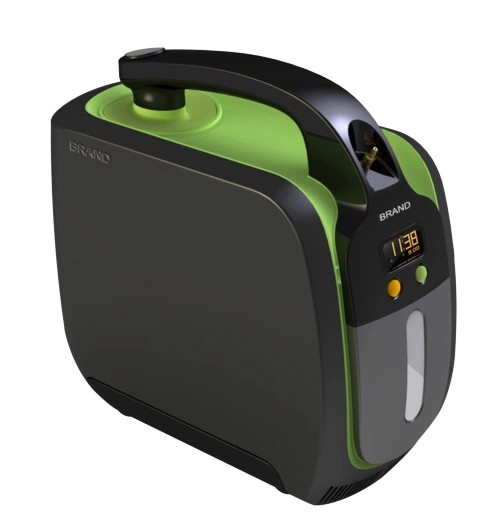
在硬件产品从图纸走向量产的过程中,手板模型扮演着至关重要的角色。它不仅是设计验证的实体载体,更是降低开模风险的关键屏障。在众多手板制作工艺中,塑料复模(又称真空浇注或硅胶模复制)因其独特的性价比优势,成为中小批量试产的首选方案。东莞作为全球制造业重镇,聚集了大量专业的复模打样厂。本文将站在技术顾问的视角,为你系统拆解东莞塑料手板复模打样厂的真实能力边界、工艺优势、客观局限以及合作决策流程。
复模工艺的本质是“用硅胶软模复制原型”。简单来说,工程师先通过CNC加工或3D打印制作出一件高精度的原版(手板),然后以此原版翻制出硅胶模具,最后在真空环境下将液态的聚氨酯(PU)或类ABS、类PC树脂浇注进硅胶模中,固化后取出,得到与原型一模一样的复制件。
东莞的复模厂之所以能成为全球硬件创业者的首选,核心价值在于“时间与成本的平衡点”。当你的产品需要20-50件用于功能测试、装配验证或众筹展示时,直接开钢模注塑成本动辄数十万且周期长达一个月;而CNC加工50件成本又过高。复模恰好填补了这一空白:它不需要昂贵的钢模,硅胶模成本仅为钢模的几十分之一,且能在一周内快速复制出数十件具有最终产品外观和部分功能特性的样件。
1. 极致的响应速度与产业集群效应
东莞拥有全球最密集的模具钢材、CNC加工、3D打印和表面处理供应链。在长安、虎门、大岭山等工业区,一家成熟的复模厂能在收到3D图档后24小时内完成原版加工,48小时内翻出硅胶模,3-5天交付首批20-50件复模件。这种速度是内地或海外工厂难以比拟的,尤其适合赶展会、赶众筹档期的团队。
2. 材料性能的高度可定制性
许多客户误以为复模只能用一种塑料。实际上,东莞的技术型工厂会根据你的产品需求调配PU材料。你需要类ABS的硬度和韧性?有Shore D 80-85的配方。你需要类橡胶的软触感?有Shore A 40-90的弹性体。你甚至可以选择透明、阻燃(UL94 V-0)、耐高温(120℃) 的专用树脂。这种灵活性让小批量验证具备了接近工程塑料的物理性能。
3. 外观与结构的无缝还原
复模对于产品细节的还原度极高。硅胶模能完美复制原版上的0.1mm级纹理、晒纹、火花纹甚至镜面抛光。对于结构复杂的倒扣、薄壁(最低可达0.5mm)和精细栅格,只要原版是通过CNC或SLA打印制作且未损坏,复模件均能一比一呈现。这对于需要拍摄产品宣传图或进行UI/结构干涉检查的客户来说,是极大的保障。
4. 小批量成本优势显著
假设你需要50件外壳。若采用CNC加工,每件需单独编程走刀,单件成本约200-500元;若开简易钢模注塑,模具费需3-8万元。而复模的模具费仅需500-2000元(视尺寸和结构),单件复制成本约50-150元。在10-100件的区间内,复模是单位成本最低的工艺路径。
作为技术顾问,我必须坦诚告知复模工艺的物理天花板,以免你在后续量产中踩坑。
1. 硅胶模寿命有限,无法应对千件级需求
一副硅胶模具在正常保养下,寿命通常为20-30次。超过此模次后,硅胶会老化、分型面磨损,导致产品飞边增厚、尺寸漂移。若你需要500件以上,复模的综合成本会急剧上升,此时应直接考虑铝合金简易模或钢模注塑。
2. 材料非真正的工程塑料
复模使用的PU树脂虽然性能可调,但其分子结构与真正的ABS、PC、尼龙不同。它的耐候性(抗UV老化)、长期耐疲劳性和耐化学溶剂性通常弱于注塑级工程塑料。例如,复模件在户外暴晒半年后可能发黄变脆,而真正的PC注塑件则能坚持数年。复模件绝不能作为最终量产材料,仅用于功能验证和展示。
3. 尺寸精度受多重因素制约
硅胶模具有弹性,在真空浇注和固化过程中,产品会产生0.1%-0.3%的收缩率。虽然东莞厂家会通过补偿原版尺寸来抵消大部分收缩,但对于公差要求±0.05mm以内的精密配合件(如齿轮、精密卡扣),复模难以稳定达标。此类零件建议直接CNC加工金属或使用SLA高精打印。
4. 壁厚均匀性挑战
对于壁厚差异极大的产品(如一侧2mm,另一侧10mm),硅胶模在厚壁处的散热极慢,容易导致内部气泡和缩孔。东莞有经验的师傅会通过调整浇口和排气来解决,但良率通常低于注塑。若你的结构属于此类,需在报价前明确告知工厂评估风险。
面对东莞数千家手板厂,筛选出靠谱的复模供应商,建议按以下步骤执行:
第一步:明确你的需求画像
- 数量:10-30件:任意复模厂均可;30-100件:需确认硅胶模寿命和备用模计划。
- 材料:普通外观验证(类ABS即可);功能性测试(需指定韧性、耐温、阻燃)。
- 精度:普通外观件(±0.1mm);装配关键件(需提前沟通公差补偿方案)。
第二步:考察工厂的“隐形能力”
- 原版制作能力:优秀的复模厂必须自带CNC或SLA部门。如果工厂只做复模不处理原版,一旦原版有问题,沟通成本极高。
- 真空浇注设备:观察其是否使用双腔真空浇注机。单腔简易设备生产的产品气泡率极高,尤其是透明件。
- 后处理工艺:是否提供喷油、丝印、电镀、镭雕?东莞很多复模厂实为“组装厂”,后处理需外发,这会拉长交期并增加磕碰风险。
第三步:索要“试模件”而非“宣传册”
在批量下单前,强烈建议支付少量费用,让工厂用你的3D图档制作1-2件原版并翻制2-3件复模样件。检查重点:
1. 分型线是否明显(应在0.05mm以内);
2. 内部是否有大气泡(透明件尤为明显);
3. 装配孔位是否与设计图纸一致;
4. 表面纹理是否清晰无模糊。
第四步:明确验收标准与保密协议
东莞正规工厂会提供首件检测报告(FAI),标注关键尺寸实测值。同时,务必签署保密协议(NDA),尤其是涉及外观专利或核心结构的产品,防止工厂私留原版。
一个高效且低风险的复模打样流程应如下:
1. 需求沟通:提供3D图档(STEP/STP格式)与2D图纸,注明材料性能、数量、表面处理及关键公差。
2. DFM分析:工厂工程师评估脱模角度、壁厚、缩水风险,并出具可制造性分析报告及报价单。
3. 原版制作:CNC或SLA制作原版,客户确认尺寸与外观。
4. 硅胶模翻制:根据原版制作分型面与浇注系统,烘烤硅胶。
5. 真空浇注与固化:调配PU材料,真空脱泡,浇注后二次硫化。
6. 后处理与质检:去毛边、喷油、丝印,进行尺寸抽检。
7. 交付与反馈:顺丰或跨越速运发货,提供质检报告。若发现批量性缺陷,立即停止后续模次并启动补救方案。
东莞的塑料手板复模打样厂是硬件开发周期中不可或缺的“加速器”。它擅长用最低的成本和最快的速度,将你的设计从屏幕带入现实。但它并非万能,认清其小批量、非工程材料、硅胶寿命短的本质,才能让这项技术真正为你所用。当你明确需求在10-100件、用于验证与展示、接受PU材料特性时,东莞的复模供应链将是你最值得信赖的合作伙伴。
上一篇:深圳锌合金cnc手板模型加工
下一篇:道滘cnc手板价格

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。